Биение вала или полумуфты измеряют индикатором относительно выбранной оси вращения. При медленном контролируемом повороте фиксируют наибольшее и наименьшее показания. Их разность — измеренный размах показаний в данном сечении и при данной установке. Для оценки пригодности результат сравнивают с требованиями чертежа или изготовителя узла.
До начала работы определите, какую поверхность и относительно какой базы проверяете. Без этой информации запись «биение 0,04 мм» недостаточна: результат на конце собранного вала и результат той же детали в центрах могут относиться к разным условиям.
Биение и несоосность: какие задачи решает измерение
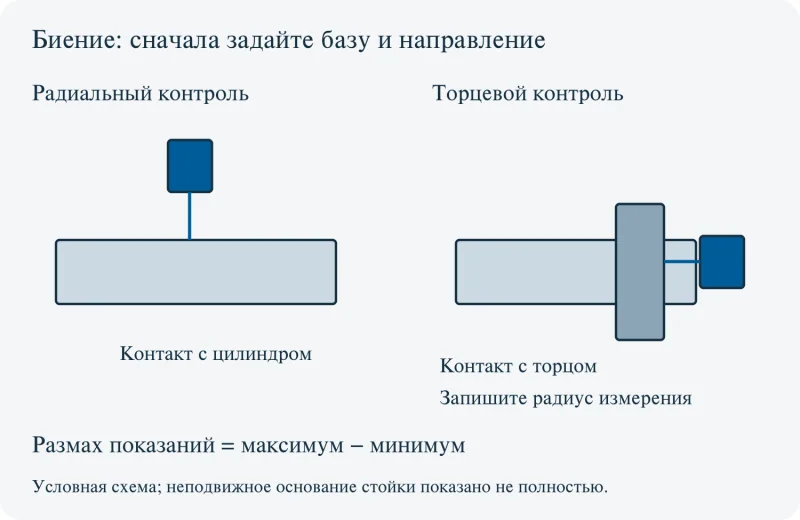
При проверке биения наблюдают изменение положения поверхности при вращении детали относительно принятой базы. При центровке определяют взаимное положение осей двух машин. Совпадение осей не подтверждает отсутствие биения установленной полумуфты.
Поэтому проверку состояния вала и ступицы полезно выполнять до окончательной центровки двигателя и насоса. Если причина нестабильности находится в посадке полумуфты, регулировка лап не устраняет сам дефект детали.
| Проверка | Поверхность и направление | Что нужно записать |
|---|---|---|
| Радиальное биение | Цилиндрическая поверхность, контакт в радиальном направлении | База вращения и положение контролируемого сечения |
| Торцевое биение | Торец, контакт в осевом направлении | База, торцевая поверхность и радиус измерения |
| Центровка валов | Взаимное положение осей двух машин | Смещение, угол, геометрия измерительной схемы |
Подготовьте безопасную и повторяемую установку
Остановите агрегат, исключите случайный пуск и остаточное движение. Поворот детали выполняйте только безопасным способом, предусмотренным для машины. Не используйте работающий привод для описанного ниже ручного контроля.
Очистите поверхность контакта и осмотрите её. Загрязнение, задир, повреждённая кромка или паз могут создать локальное изменение показаний, которое нельзя автоматически считать изгибом вала. Выберите непрерывную пригодную дорожку либо примените метод, заданный для прерывистой поверхности.
До установки индикатора проверьте:
- Какая база задаёт ось вращения: собственные опоры машины, центры или другое контрольное приспособление.
- Надёжность опирания детали, наличие зазоров и возможность её осевого перемещения.
- Жёсткость стойки и основания индикатора.
- Подходящие диапазон, разрешение и состояние прибора для требуемого допуска.
- Документ, по которому будет приниматься решение.
Проверка в призмах, в центрах и в собственных подшипниках не становится взаимозаменяемой только потому, что используется один индикатор. Укажите схему установки в протоколе и не меняйте её без записи.
Как измерить радиальное биение
- Отметьте сечение. Например, расстояние от торца или уступа. Слов «на валу» для повторного контроля недостаточно.
- Закрепите индикатор. Основание должно оставаться неподвижным относительно принятой базы. Не крепите его на детали, которую собираетесь вращать.
- Выставьте контакт. Для обычного плунжерного индикатора направление измерения должно соответствовать радиальному перемещению контролируемой поверхности; наклон может внести ошибку. Для рычажного прибора учитывают его собственную геометрию.
- Обеспечьте рабочий ход. Предварительное поджатие и контакт установите по инструкции прибора, чтобы при повороте наконечник не терял поверхность и не упирался в предел диапазона.
- Медленно поверните деталь. Наблюдайте весь оборот, фиксируя максимум и минимум. Отдельные положения «сверху — снизу» могут пропустить экстремальное значение.
- Повторите измерение. Проверьте возвращение к исходному показанию и воспроизводимость экстремумов. При необходимости выполните несколько оборотов по принятой методике.
- Запишите результат. Сохраните оба показания, единицы, разность, сечение и угловое положение характерных отклонений.
Для полумуфты контакт может располагаться на её наружной цилиндрической поверхности, если именно эту поверхность разрешено использовать для контроля. Сам факт наличия наружного диаметра не означает, что он является точной базовой поверхностью: это проверяют по конструкции и документации детали.
Как проверить торцевое биение полумуфты
Установите наконечник на пригодный участок торца так, чтобы прибор регистрировал перемещение в осевом направлении. Отметьте радиус контакта. Поворачивайте деталь, сохраняя контакт на одной окружности, и определите разность максимального и минимального показаний.
Измерения на разных радиусах нельзя без пояснений записывать в один столбец как одинаковую проверку. На результат также влияет осевое перемещение вала. Если оно возможно, нужно использовать схему, которая позволяет учесть или исключить его согласно методике узла.
При неустойчивых показаниях сначала проверьте установку и состояние опор. Не пытайтесь убрать разброс сильным нажатием на вал или наконечник: тогда условия контроля станут другими.
Учебный расчёт: максимум минус минимум
Исходные данные условные, это не обследование конкретной машины. На цилиндрической поверхности в отмеченном сечении получено минимальное показание −0,015 мм и максимальное +0,025 мм:
Разность = 0,025 − (−0,015) = 0,040 мм = 40 мкм.
Если в документации этого учебного узла для такой установки задан предел 0,030 мм, результат не соответствует ему. Число 0,030 мм здесь — только условие примера, а не рекомендация для других валов, скоростей или муфт.
Не делите 0,040 мм пополам автоматически. Связь размаха с эксцентриситетом вдвое меньше относится к определённой идеализированной геометрии. На реальное показание могут одновременно влиять форма поверхности, посадка и условия опирания. Для приёмки используйте именно тот параметр, который нормирует документ.
| Поверхность | Минимум | Максимум | Разность |
|---|---|---|---|
| Вал, сечение A, радиальный контроль | −0,015 мм | +0,025 мм | 0,040 мм |
| Полумуфта, торец, радиус 35 мм | −0,010 мм | +0,020 мм | 0,030 мм |
Вторая строка также является учебной. Для неё нужен собственный критерий: допуск из первой строки не переносится на торцевой контроль.
Что делать с полученным результатом
Если биение полумуфты превышает установленный предел, проверьте состояние её посадки и контролируемой поверхности. Измерение самого вала в подходящем сечении помогает разделить причины. Одного замера недостаточно, чтобы объявить вал погнутым или назначить замену подшипника.
Не исправляйте предполагаемое биение только регулировкой взаимного положения машин. Сначала подтвердите причину и выполните предусмотренные ремонтные действия, затем повторите контроль и окончательную центровку.
Общий подход к предварительной проверке вала и полумуфты описан у Acoem и Ludeca. Численные ориентиры из обзорного материала не заменяют допуск конкретного изделия.
Ошибки, из-за которых протокол нельзя повторить
- Не указана база вращения или изменено состояние опор между замерами.
- Стойка индикатора перемещается вместе с измеряемой деталью.
- Наконечник проходит по пазу, заусенцу или загрязнению.
- Для торцевой проверки не записан радиус контакта.
- Осевое перемещение вала смешано с изменением положения торца.
- Зафиксированы только четыре произвольные точки вместо наблюдения полного поворота.
- Полученный размах выдан за эксцентриситет или за несоосность двух валов без обоснования.
Что включить в протокол
Укажите агрегат и деталь, схему базирования, контролируемую поверхность и сечение, радиус торцевого замера, состояние опор, прибор и его разрешение, все повторные результаты, источник допуска и вывод. Фотография установки индикатора особенно полезна, когда контроль будет повторять другой специалист.
Если причиной ремонта стала поломка эластомерного элемента, дополните измерения диагностикой вставки муфты. Если наблюдалась утечка, отдельно проверьте условия работы уплотнения. Биение — один из параметров узла, а не готовое объяснение любой неисправности.
Частые вопросы
Какое биение допустимо для любого промышленного вала?
Единого предела нет. Нужны требования к данной поверхности, базе измерения и конструкции узла. Допуск на чертеже нельзя заменять случайным числом из интернета.
Можно ли измерять по краске или ржавчине?
Для точного контроля нужна пригодная поверхность, подготовленная по методике. Изменение толщины покрытия или загрязнение может попасть в показания прибора.
Почему после перестановки стойки получились другие числа?
Проверьте жёсткость основания, направление контакта, сечение, предварительное поджатие и состояние опор. Сначала восстановите сопоставимые условия.
Подойдёт ли любой индикатор SKF TMCD?
Не выбирайте прибор только по наличию шкалы. Некоторые TMCD предназначены для осевого перемещения при работе с гидравлическими гайками. Пригодность диапазона, крепления и метода для контроля биения нужно подтверждать отдельно.
Нужна проверка сопряжённых компонентов? Передайте IMS протокол, фотографии установки и данные узла. Для дальнейшего подбора доступны муфты и их компоненты; решение о замене принимают после подтверждения причины отклонения.